

مدونة
يسهم اتساق آلة تصنيع الحبيبات في إنتاج علف دواجن موحّد، وتبلغ السعات المعتادة 1.5–3.0 t/h للإنتاج التجاري.
يعتمد أداء آلة تصنيع حبيبات علف الدواجن على الطحن والخلط والتكييف والتحكم في تدفق المواد.
يؤثر تكوين مطحنة حبيبات العلف في قطر الحبيبات والضغط والمتانة والتبريد وكفاءة الغربلة.
يمكن للمعدات المتكاملة ربط 6–8 مراحل معالجة، مما يقلل تفاوت العمليات في إنتاج العلف المستمر.
- يجمع الاختيار المناسب للمعدات بين التحكم الهندسي ومتطلبات إنتاج الدواجن العملية لضمان تشغيل تجاري مستقر.
احصل على إرشادات احترافية لإنشاء مزارع الدواجن، وحلول لاختيار المعدات، وأحدث قوائم الأسعار، تواصل عبر WhatsApp على +8618830120193، وانقر لمعرفة المزيد:
أهمية اتساق العلف
يؤثر اتساق العلف مباشرةً في نمو الدواجن واستهلاك العلف وكفاءة الإنتاج وربحية المزرعة.
قد يؤدي تفاوت الحبيبات إلى زيادة الفرز والناعمات وهدر العلف.
في الإنتاج التجاري للدواجن، توفر آلة تصنيع الحبيبات التي تعمل بمعدل 1.5–3.0 t/h، مع ضغط مستقر وتدفق مواد مضبوط، أساسًا أقوى لإنتاج علف متسق.
ينبغي أن ينسق نظام علف الدواجن الكامل بين الطحن والخلط والتكييف والتحبيب والتبريد والغربلة والتعبئة.
يساعد الحفاظ على دورة إنتاج تتراوح بين 8–15 دقيقة من التكييف إلى الغربلة المشغلين على تحديد انحرافات العملية قبل أن تؤثر في دفعة كاملة.
لذلك، يمكن لآلة تصنيع حبيبات علف الدواجن ومطحنة حبيبات العلف المضبوطتين على نحو ملائم دعم إنتاج أكثر إحكامًا في التحكم.
التحكم في حجم جزيئات المواد الخام
لا يمكن لآلة تصنيع الحبيبات إنتاج حبيبات مستقرة إلا عند ضبط توزيع أحجام جزيئات المكونات.
يمكن لمطحنة مطارق مزودة بغرابيل قابلة للتبديل بفتحات 2–6 mm معالجة الذرة والقمح وكسب فول الصويا ومكونات أخرى وفقًا لمتطلبات التركيبة.
كما يحسن الطحن المتجانس الخلط ونفاذ البخار.
في خطوط علف الدواجن التي تعالج 500–2,000 kg لكل دفعة، يقلل ضبط توزيع أحجام الجزيئات قبل التحبيب من انفصال المواد ويدعم تكوينًا أكثر قابلية للتوقع للحبيبات باستخدام آلة تصنيع حبيبات علف الدواجن.
تحسين الرطوبة والتكييف
نقطة هندسية
تؤثر الرطوبة والتكييف الحراري مباشرةً في لدونة المواد داخل حجرة التحبيب.
يمكن لمكيّف بالبخار رفع درجة حرارة العلف إلى نحو 70–85°C، بينما يتيح بقاء البخار لمدة 20–40 ثانية تغلغل الحرارة والرطوبة في الخليط.
نقاط التحكم الرئيسية
- تحقق من أن رطوبة المواد الخام تبلغ 10–14%.
- حافظ على ضغط البخار عند نحو 0.2–0.4 MPa.
- حافظ على سرعة عمود المكيّف ضمن نطاق 80–120 rpm.
- تجنب التغييرات المفاجئة في معدل تدفق العلف.
- نظف ريش المكيّف كل 8–12 ساعة تشغيل.
في مصانع علف الدواجن التجارية، يوفر المكيّف ذو الطول الفعال 1.5–3.0 m مساحة تلامس كافية للمعالجة المستمرة بالبخار قبل آلة تصنيع الحبيبات.
يمكن لمطحنة حبيبات العلف والمكيّف المتوافقين تحسين اتساق تحضير المواد.
اختيار القالب والأسطوانة المناسبين
يحدد القالب والأسطوانة شكل العلف النهائي وخصائص ضغطه.
يُستخدم عادةً في علف الدواجن أقطار حبيبات تناسب مراحل النمو المختلفة، بينما ينبغي أن يتوافق ضغط القالب مع المكونات والتركيبة.
في آلة تصنيع الحبيبات التي تنتج 1,000–3,000 kg/h، يمنع ضبط محاذاة الأسطوانة بشكل صحيح اختلافات الضغط الموضعية ويساعد في الحفاظ على تكوين مستقر للحبيبات.
لذلك، ينبغي أن يراعي تكوين آلة تصنيع حبيبات علف الدواجن الاحترافية مواصفات القالب والأسطوانة معًا.
الحفاظ على استقرار معدل التغذية
بطاقة فنية: «تغذية مستقرة، إنتاج مستقر»
المشكلة: تتغير خصائص الحبيبات أثناء الإنتاج المستمر.
السبب المحتمل: دخول المواد إلى حجرة التحبيب بشكل غير منتظم.
الحل
- حافظ على مستوى المواد في القادوس فوق 30% من حجمه الفعال.
- استخدم مغذيًا ذا مغير تردد لضبط السرعة.
- غيّر سرعة التغذية تدريجيًا، ويفضل بزيادات تتراوح بين 5–10%.
- راقب تيار المحرك كل 10–15 دقيقة.
- حافظ على خلوص مدخل المغذي عند نحو 10–20 mm.
تضمن التغذية المستقرة إمداد حجرة التحبيب بكمية متوقعة من المواد.
يمنح المغذي متغير السرعة، الذي يعمل ضمن نطاق تردد 20–50 Hz، المشغلين تحكمًا أدق عند تغيير التركيبة وبدء التشغيل.
بالنسبة إلى المزارع التي تتجه إلى الإنتاج الآلي، يمكن للناقلات والمغذيات المتزامنة تقليل التدخل اليدوي مع الحفاظ على إمداد مستمر للمواد عبر مطحنة حبيبات العلف.
مواءمة سعة الآلة مع متطلبات الإنتاج
ينبغي أن تتناسب سعة الآلة مع الطلب اليومي الفعلي على العلف.
يساعد تشغيل آلة تصنيع الحبيبات بالقرب من معدل الإنتاج المصمم لها على الحفاظ على استقرار زمن بقاء المواد وحمل المحرك.
بالنسبة إلى مزرعة تستهلك 6–12 tonnes من العلف يوميًا، يمكن لخط إنتاج محدد السعة بشكل صحيح تقليل دورات الإنتاج غير الضرورية وتبسيط تخطيط المخزون.
تتيح المعدات المعيارية أيضًا إضافة سعة للطحن أو الخلط أو التعبئة مع توسع نشاط الدواجن باستخدام آلة تصنيع حبيبات علف الدواجن.
الاستخدام الصحيح للتبريد والغربلة
تتطلب الحبيبات الطازجة تبريدًا مضبوطًا قبل التخزين والتعبئة.
يمكن لمبرّد التدفق المعاكس خفض درجة حرارة الحبيبات مع الحفاظ على سلامة بنيتها وتقليل خطر التكاثف داخل معدات التخزين.
يفصل الغربال المختار بشكل مناسب الناعمات والجزيئات غير المنتظمة قبل التعبئة.
في نظام إنتاج بسعة 3–5 t/h، تتيح الغربلة المستمرة أيضًا إعادة الناعمات المفصولة إلى عملية الإنتاج بدلًا من تحولها إلى فاقد علف غير ضروري من آلة تصنيع الحبيبات.
وضع نظام صيانة منتظم
تعتمد جودة الحبيبات المتسقة على أداء ميكانيكي قابل للتكرار.
فعلى سبيل المثال، يمكن أن تساعد مراقبة الاهتزاز عند مستوى يقل عن 4.5 mm/s المشغلين في تحديد الأعطال الميكانيكية الناشئة قبل انقطاع الإنتاج.
ينبغي أن يسجل برنامج الصيانة الوقائية ساعات التشغيل وكمية مواد التشحيم وتواريخ الاستبدال واستهلاك قطع الغيار.
يوفر الاحتفاظ بسجلات الصيانة لمدة 12 شهرًا معلومات مفيدة لتخطيط فترات الخدمة المستقبلية لمطحنة حبيبات العلف.
توليفة المعدات الموصى بها
توليفة معدات لخط علف دواجن متكامل
المواد الخام → مطحنة المطارق → خلاط العلف → المكيّف → آلة تصنيع الحبيبات → مبرّد الحبيبات → غربال الحبيبات → آلة التعبئة
التكوين الموصى به
مطحنة المطارق: تحضير الحبوب ومكونات البروتين بطحن مضبوط.
- خلاط العلف: مزج المكونات وفقًا للتركيبة.
- المكيّف: إدخال البخار بشكل مضبوط قبل التحبيب.
- آلة تصنيع الحبيبات: ضغط العلف المحضّر عبر القالب المختار.
- المبرّد: تثبيت الحبيبات المنتجة حديثًا.
- الغربال: فصل الناعمات والجزيئات غير المنتظمة.
- آلة التعبئة: وزن علف الدواجن النهائي وتعبئته.
في خط يشغل مساحة تقارب 80–200 m²، يمكن لترتيب المعدات وفق تدفق المواد تقليل مسافات النقل غير الضرورية وتسهيل وصول المشغلين أثناء التنظيف والصيانة.
يمكن لخط متكامل لآلة تصنيع حبيبات علف الدواجن ربط التحضير والتحبيب والتبريد والتعبئة ضمن بنية إنتاج واحدة.
جدول استكشاف مشكلات اتساق العلف وإصلاحها
تكون إجراءات استكشاف الأعطال المنهجية أكثر فاعلية من تكرار تغيير إعدادات الآلة.
ينبغي للمشغلين تسجيل القياسات الفعلية على فواصل أخذ عينات ثابتة، مثل كل 30 دقيقة، ومقارنتها بأهداف الإنتاج.
يمكن أن يساعد الجمع بين سجلات القياس وبيانات تشغيل آلة تصنيع الحبيبات على التمييز بين الأسباب المتعلقة بالمواد أو الميكانيكا أو العملية.
سير عمل مراقبة الجودة
هيكل العملية
الخطوة 1 — فحص المواد الخام
↓
تحقق من حالة المكونات ورطوبتها وتوزيع أحجام جزيئاتها.
الخطوة 2 — الطحن والخلط
↓
تحضير تركيبة متجانسة قبل التكييف.
الخطوة 3 — التكييف
↓
استخدام البخار والحرارة بصورة مضبوطة.
الخطوة 4 — تشكيل الحبيبات
↓
التحكم في القالب والأسطوانة والمغذي والقاطع.
الخطوة 5 — التبريد والغربلة
↓
تثبيت الحبيبات النهائية وإزالة الناعمات.
الخطوة 6 — الفحص النهائي
↓
قياس القطر والمتانة والكثافة والرطوبة.
الخطوة 7 — التعبئة
↓
تعبئة العلف النهائي للتخزين والتوزيع.
يوفر أخذ عينات بوزن 5–10 kg من الحبيبات النهائية عند كل نقطة فحص كمية عملية لفحوص الجودة الروتينية.
يمكن أن يساعد تسجيل النتائج عند أربع نقاط فحص أو أكثر خلال وردية الإنتاج المشغلين في تحديد الانحراف التدريجي في العملية.
كما توفر هذه السجلات أدلة تشغيلية مفيدة لضبط آلة تصنيع حبيبات علف الدواجن والمعدات المساندة.
اختيار المعدات بناءً على نظام الإنتاج بالكامل
لا يتحقق تحسين اتساق الحبيبات بضبط آلة واحدة فقط.
بل يتطلب تشغيلًا منسقًا لعمليات الطحن والخلط والتكييف والتحبيب والتبريد والغربلة والتعبئة، مع الحفاظ على ظروف التشغيل المحددة في كل مرحلة.
بالنسبة إلى مزارع الدواجن ومصنعي الأعلاف، يمكن لاختيار آلة تصنيع الحبيبات مع معدات مساندة متوافقة إنشاء نظام إنتاج أكثر إحكامًا في التحكم.
يمكن لخط مجهز هندسيًا على نحو احترافي دمج 6–8 مراحل معالجة رئيسية، مما يتيح للمشغلين إدارة إنتاج العلف بدءًا من المكونات الخام وحتى الأكياس النهائية.
عند اختيار المعدات، ضع في الاعتبار السعة وقطر الحبيبات وخصائص المواد الخام ومتطلبات التشغيل الآلي وإمدادات قطع الغيار وخدمات ما بعد البيع.
يوفر خط مطحنة حبيبات العلف المصمم هندسيًا بشكل مناسب أساسًا عمليًا لإنتاج حبيبات متسقة وتنظيم الإنتاج التجاري للأعلاف.
الأسئلة الشائعة
س1: ما إعدادات آلة تصنيع الحبيبات الأكثر تأثيرًا في اتساق العلف؟
يؤثر تكوين القالب واستقرار التغذية وظروف التكييف ومحاذاة الأسطوانة بشكل مباشر وأكبر من غيرها.
ينبغي أن تستند التعديلات الدورية إلى بيانات الإنتاج المقاسة، لا إلى الملاحظات البصرية المنفردة.
س2: ما حجم الحبيبات الشائع لعلف الدواجن؟
تستخدم تطبيقات الدواجن الشائعة أقطار حبيبات تبلغ نحو 2.5–4.0 mm، وفقًا لعمر الطيور والتركيبة ومتطلبات التغذية.
لذلك، ينبغي أن يتوافق اختيار القالب مع مرحلة إنتاج الدواجن المستهدفة.
س3: كيف يمكن لآلة تصنيع حبيبات علف الدواجن تقليل الناعمات؟
يسهم الطحن المتسق والتكييف المضبوط والضغط الصحيح والتبريد والغربلة معًا في تقليل الناعمات غير الضرورية.
كما يمكن لنظام مضبوط بشكل مناسب إعادة الجزيئات المفصولة إلى عملية الإنتاج.
Taiyu (HK) Group - إحدى أبرز الشركات المصنعة لآلات تصنيع الحبيبات في الصين
تدمج حلول آلات تصنيع الحبيبات التغذية المضبوطة والضغط والتكييف والتبريد والغربلة، مع تكوينات تجارية تصل إلى 0.5–10 t/h وفقًا لمتطلبات المشروع.
يشمل التوريد المباشر من المصنع إلى الأسواق العالمية معدات الدواجن، بما في ذلك مطاحن المطارق والخلاطات والمكيّفات ومطاحن الحبيبات والمبرّدات والغرابيل والناقلات وأنظمة التعبئة.
تدعم الخدمات الهندسية المتكاملة تخطيط المشاريع وتكوين المعدات وتصميم تدفق العمليات وتنسيق التركيب والتشغيل التجريبي وتكامل خطوط الإنتاج.
يمكن تكوين مشاريع الدواجن الدولية وفقًا لخصائص المواد الخام وتركيبة العلف وسعة الإنتاج وقطر الحبيبات ومستوى التشغيل الآلي ومساحة الورشة المتاحة.
يوفر الدعم الفني القائم على المصنع وثائق المعدات وتنسيق قطع الغيار وإرشادات التشغيل والتواصل الهندسي الخاص بالمشروع.
اتصل بنا للحصول على خطة مخصصة لمزرعة الدواجن
المقر الرئيسي والفروع
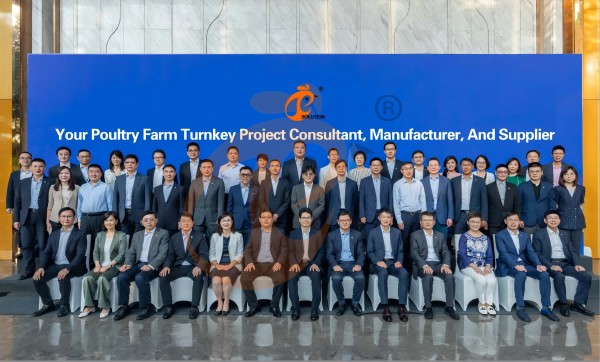
فريق إدارة المقر الرئيسي في هونغ كونغ
المقر الرئيسي في هونغ كونغ Taiyu Industrial Group CO., LTD
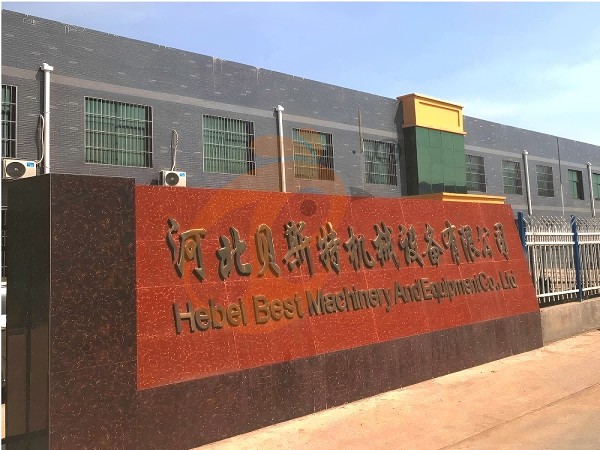
الصين Hebei Best Machinery And Equipment CO., LTD
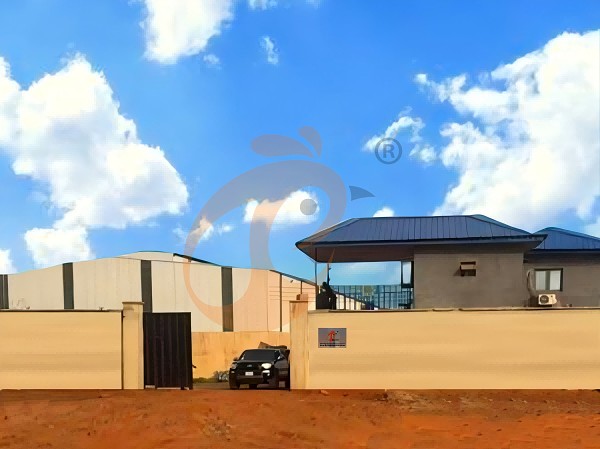
نيجيريا Vanke Machinery And Equipment CO., LTD
تنزانيا Best Machinery And Equipment CO., LTD
إثيوبيا Best Hebei Machinery Manufacturing PLC
الاستقبال / WhatsApp على مدار 24 ساعة: +8618830120193
الأسئلة الشائعة
رسالة
المنتجات الموصى بها
 قفص البطارية الأوتوماتيكي من نوع H لأكثر من 30,000 دجاجة بياضة1. أكثر من 30,000 طابق في المنزل، اختره
2. تم تصميمه لتربية دجاج عمره 12 أو 16 أسبوعًا حتى يصبح دجاجًا بالغًا لوضع البيض
3. عمره الافتراضي أكثر من 25 عامًا
4. رقم الواتساب الخاص بنا للاستقبال على مدار 24 ساعة هو +8618830120193، +234 8111199996 >30,000 دجاجة صغيرة في أقفاص بطارية أوتوماتيكية من النوع H1. أكثر من 30,000 كتكوت في كل حظيرة، اختره.
2. تم تصميمه لتربية الكتاكيت الأكبر من يوم واحد حتى عمر 12 إلى 16 أسبوعًا عندما تبدأ في وضع البيض.
3. عمره الافتراضي أكثر من 25 عامًا.
4. هيكله عبارة عن اندماج ذكاء اصطناعي Vcloud، وخزانة تحكم كهربائية، ومعدات أوتوماتيكية للشرب، والتغذية، وتنظيف السماد، وجمع البيض يدويًا.
5. رقم WhatsApp الخاص بنا للاستقبال على مدار 24 ساعة هو +8618830120193 <30,000 Pullets Automatic A Type Battery Cage1. من 10,000 إلى 30,000 كتكوت في المنزل الواحد، اختره.
2. تم تصميمه لتربية الكتاكيت الأكبر من يوم واحد حتى عمر 12 إلى 16 أسبوعًا عندما تبدأ في وضع البيض.
3. عمره الافتراضي أكثر من 25 عامًا.
4. هيكله عبارة عن اندماج ذكاء اصطناعي Vcloud، وخزانة تحكم كهربائية، ومعدات أوتوماتيكية للشرب والتغذية وتنظيف السماد، وجمع يدوي.
5. رقم الواتساب الخاص باستقبالنا على مدار 24 ساعة هو +86 18830120193. >30,000 دجاج آلي للحصاد قفص بطارية نوع H1. أكثر من 30,000 دجاجة لاحمة في كل حظيرة، اختر هذا المنتج.
2. تم تصميمه لتربية دجاج التسمين من عمر يوم واحد إلى 45 يومًا حتى يصبح جاهزًا للسوق.
3. عمره الافتراضي أكثر من 20 عامًا.
4. رقم الواتساب الخاص بنا للاستقبال على مدار 24 ساعة هو +8618830120193، +234 8111199996. >30,000 دجاج لاحم حصاد يدوي قفص بطارية نوع H1. أكثر من 30,000 دجاج لاحم في كل حظيرة، اختره.
2. تم تصميمه لتربية دجاج لاحم من عمر يوم واحد إلى 45 يومًا جاهز للسوق.
3. عمره الافتراضي أكثر من 20 عامًا.
4. هيكله عبارة عن اندماج ذكاء اصطناعي Vcloud، خزانة تحكم كهربائية، معدات أوتوماتيكية للشرب والتغذية وتنظيف السماد، حصاد يدوي.
5. خدمة الاستقبال عبر الإنترنت على مدار 24 ساعة رقم What’sApp هو +8618830120193، +234 8111199996. <30,000 Broilers Manual Harvest A Type Battery Cage١. إذا كنت تربي أقل من ٣٠,٠٠٠ دجاجة لاحمة في المنزل، فهذا هو خيارك الأمثل. ٢. صُمم هذا النظام لتربية دجاج لاحم بالغ من عمر يوم إلى ٤٥ يومًا جاهز للتسويق. ٣. عمره الافتراضي يزيد عن ٢٠ عامًا. ٤. يتميز هذا النظام ببنية تجمع بين الذكاء الاصطناعي Vcloud، ولوحة تحكم كهربائية، ومعدات أوتوماتيكية للشرب والتغذية وتنظيف السماد، بالإضافة إلى إمكانية الحصاد اليدوي. ٥. رقم واتساب الخاص بنا متاح على مدار الساعة: +٨٦١٨٨٣٠١٢٠١٩٣، +٢٣٤٨١١١١٩٩٩٩٦.
 تقدم المقر الرئيسي في هونغ كونغ حلول مزارع الدواجن وفقًا للمعايير الأوروبية، وتصنع معدات مزارع الدواجن1. التواصل المستمر مع الاتحاد الأوروبي والولايات المتحدة
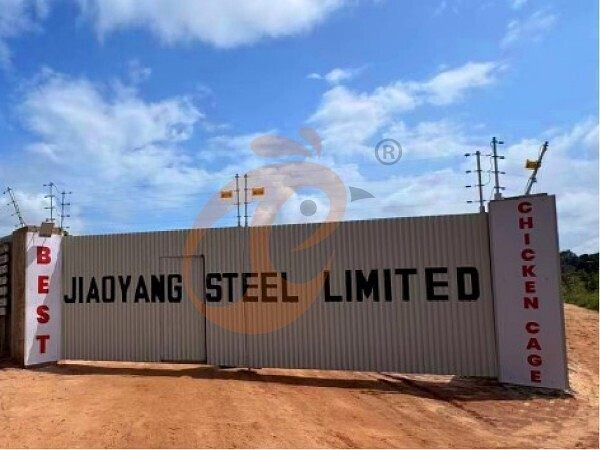
2. فروع الشركة والمصانع في الصين ونيجيريا وإثيوبيا وتنزانيا
3. جودة المنتجات مصممة خصيصًا لمزارع الدواجن المحلية
4. مخزون معدات أقفاص الدواجن ومزارع الدواجن متاح للبيع
5. استقبال عبر الإنترنت على مدار 24 ساعة رقم واتساب: +8618830120193، اتصل بنا للحصول على معلومات كاملة الفرع الصيني يقدم خطة عمل لمزرعة الدواجن، وتصنيع معدات مزرعة الدواجن1. العنوان: شقة/غرفة 2416، الطابق 24، مبنى رونكسينغ، شارع يوي نان، مدينة شيجياتشوانغ، مقاطعة خبي، الصين
2. مصنع معدات أقفاص الدواجن ومزارع الدواجن ومخزون للبيع
3. مخصص لمزارع الدواجن المحلية
4. الجودة والتصميم تعتمد على المعايير الأوروبية
5. استقبال عبر الإنترنت على مدار 24 ساعة رقم واتساب: +8618830120193 فرع نيجيريا يقدم خطة عمل لمزرعة الدواجن، تصنيع معدات مزرعة الدواجن1. العنوان: بعد مكتب Sinoma، 200 متر بالقرب من محطة Danco للوقود، طريق لاغوس/إيبادان السريع، ولاية لاغوس، نيجيريا
2. مصنع أقفاص الدواجن ومعدات مزارع الدواجن ومخزون للبيع
3. مخصص لمزارع الدواجن النيجيرية
4. الجودة والتصميم تعتمد على المعايير الأوروبية
5. الاستقبال عبر الإنترنت 24 ساعة رقم الواتساب: +8618830120193 عرض خطة عمل لمزرعة دواجن في فرع إثيوبيا، وتصنيع معدات مزارع الدواجن1. العنوان: جيلان غورا، منطقة أَكاكي-كاليتي الفرعية، أديس أبابا، إثيوبيا
2. أقفاص الدواجن ومعدات مزارع الدواجن المتوفرة للبيع
3. مخصصة لمزارع الدواجن الإثيوبية
4. الجودة والتصميم وفقًا للمعايير الأوروبية
5. خدمة استقبال عبر WhatsApp على مدار 24 ساعة. الرقم: +8618830120193، تواصل معنا للحصول على قائمة الأسعار فرع تنزانيا يقدم خطة عمل مزرعة دواجن، تصنيع معدات مزارع الدواجن1. العنوان: رقم 8، طريق سوفا، مسوفيني، ملانديزي، كيباها، بواني، تنزانيا
2. مصنع أقفاص الدواجن ومعدات مزارع الدواجن ومخزون للبيع
3. مخصص لمزارع الدواجن التنزانية
4. الجودة والتصميم تعتمد على المعايير الأوروبية
5. استقبال عبر الإنترنت على مدار 24 ساعة رقم الواتساب: +8618830120193